

Hydraulisches Heckklappenaggregat
Kat.:Hydraulikaggregat der DC-Serie
Dieses Hydraulikaggregat ist speziell für die hydraulische Heckplatte konzipiert. Das Hydraulikaggregat für die Heckplatte des Fahrzeugs ist eine A...
Details anzeigenA hydraulische Klemme ist eine Werkstückhaltevorrichtung, die unter Druck stehende Hydraulikflüssigkeit verwendet, um eine Spannkraft auf ein Werkstück zu erzeugen und aufrechtzuerhalten. Bei der CNC-Bearbeitung und anderen Fertigungsprozessen halten hydraulische Spannvorrichtungen die Teile beim Fräsen, Bohren, Drehen und Schleifen fest in ihrer Position, sodass Maßgenauigkeit und Oberflächengüte bei jedem Teil eines Produktionslaufs gleichbleibend bleiben.
Ein typisches hydraulisches Spannsystem besteht aus drei Kernelementen: a Hydraulikaggregat die einen unter Druck stehenden Ölfluss erzeugt, Spannzylinder oder Aktuatoren, die diesen Druck in mechanische Haltekraft umwandeln, und einen Steuerkreis mit Ventilen, Schläuchen und Anschlüssen, der die Spanngeschwindigkeit, den Druck und den Zeitpunkt regelt.
Hersteller wählen hydraulische Klemmen hauptsächlich für Wiederholbarkeit . Bei einem manuellen Schraubstock kommt es auf die Stärke und das Gespür des Bedieners an; Eine hydraulische Spannvorrichtung übt bei jedem Zyklus die gleiche Kraft aus und beseitigt so eine der häufigsten Ursachen für Bearbeitungsschwankungen. Darüber hinaus liefern hydraulische Spannvorrichtungen bei kompakter Stellfläche eine weitaus höhere Kraft, weshalb sie zur Standardausrüstung moderner Bearbeitungszentren, Transferstraßen und flexibler Fertigungssysteme gehören.
Das Funktionsprinzip ist unkompliziert. Ein Elektromotor treibt eine Hydraulikpumpe, meist eine Zahnradpumpe, an, die Öl aus einem Vorratsbehälter ansaugt und über ein Wegeventil in Richtung Spannzylinder fördert. Wenn Öl in den Druckanschluss gelangt, fährt der Kolben aus und bewegt den Schwenkarm oder Spannblock nach unten auf das Werkstück. Wenn das Wegeventil umschaltet, gelangt das Öl in den Tank zurück und die Klemme öffnet sich.
Most machine tool clamping circuits use doppeltwirkende Zylinder , die Druck zum Klemmen und Druck zum Lösen erfordern. Einfachwirkende Versionen verwenden eine Federrückstellung und benötigen Druck nur in eine Richtung, wodurch sie einfacher, aber langsamer sind. Die Spannkraft entspricht dem Hydraulikdruck multipliziert mit der effektiven Kolbenfläche. Ein Zylinder mit 63 mm Bohrung erzeugt beispielsweise bei 100 bar etwa 31 kN, bevor irgendeine Hebelübersetzung angewendet wird.
Ein Punkt wird oft missverstanden: Der Klemmkörper bestimmt nicht die Klemmkraft. Das Netzteil und die Einstellung des Überdruckventils funktionieren. Deshalb ist die Auswahl des Netzteils genauso wichtig wie die Wahl der Klemme selbst. Um zu verstehen, wie Druck-, Durchfluss- und Wegeventile in einem Kreislauf zusammenwirken, lesen Sie die working principle of hydraulic systems explained in our industry news.
 Hydraulisch Clamping Power Unit for Machine Tools Diese kompakte Antriebseinheit sorgt mit einer hydraulischen Verriegelung für einen stabilen Spanndruck, verfügt über einen energiesparenden intermittierenden Motor und bietet Motor- und Spannungsoptionen für eine flexible Werkzeugmaschinenintegration. Produkt anzeigen →
Hydraulikspanner gibt es in verschiedenen mechanischen Konfigurationen, die jeweils für eine bestimmte Werkstückhaltegeometrie ausgelegt sind. Nachfolgend werden die am häufigsten vorkommenden Typen an Werkzeugmaschinen und Vorrichtungen beschrieben.
Ein Schwenkspanner dreht seinen Arm in die Position über dem Werkstück und bewegt sich dann zum Spannen vertikal nach unten. Der Schwenkwinkel beträgt normalerweise 30, 45 oder 90 Grad. Schwenkspanner sind die beliebteste Wahl für die Oberklemmung, da sie die Ladefläche völlig offen lassen. Available force typically ranges from 5 kN bis 50 kN .
Diese flachen Klemmen ziehen das Teil schräg nach unten. Sie sind nützlich in kompakten Vorrichtungen, bei denen die Hublänge begrenzt ist. Die Spannkraft wird über einen Verbindungsmechanismus übertragen, der zudem einen horizontalen Niederhalteeffekt erzeugt, der ein Abheben des Teils bei schweren Schnitten verhindert.
Kantenspanner nähern sich dem Werkstück von der Seite und lassen die gesamte Oberfläche frei für den Zugang zum Werkzeug. Viele hydraulische Kantenspanner kombinieren einen horizontalen Druck mit einem vertikalen Niederzug, was bei dünnen oder verzugsanfälligen Teilen wie Aluminiumgehäusen und Abdeckplatten unerlässlich ist.
Diese Klemmen dehnen sich vom Inneren einer Bohrung oder eines bearbeiteten Elements nach außen aus. Sie eignen sich ideal für Zahnräder, Hülsen und Gussteile, die auf einem Innendurchmesser angebracht werden müssen. Die radiale Ausdehnung zentriert das Teil und verteilt die Spannkraft gleichmäßig über den Umfang, wodurch Verformungen bei dünnwandigen Bauteilen reduziert werden.
Selbstzentrierende oder feststehende Schraubstöcke mit hydraulischer Betätigung sind auf palettierten Bearbeitungssystemen weit verbreitet, da sie automatisch gelöst und wieder gespannt werden können, ohne dass der Bediener eingreifen muss. A hydraulic vise typically delivers 10 kN bis 60 kN Spannkraft und ist für wiederholte Zyklen mit hohem Durchsatz ausgelegt.
| Klemmtyp | Typischer Kraftbereich | Beste Anwendung |
|---|---|---|
| Schwenkklemme | 5-50 kN | Oberspannung auf Bearbeitungszentren und Spanntürmen |
| Block- und Verbindungsklemme | 3-30 kN | Vorrichtungen mit niedrigem Profil und begrenztem Hub |
| Kantenklemme | 2-25 kN | Seitliches Spannen mit ungehindertem Werkzeugzugang |
| Spreizspannzange und Spanndorn | 10-80 kN | Innenbohrungsspannung für Zahnräder, Hülsen und Gussteile |
| Hydraulischer Schraubstock | 10-60 kN | Palettierte Systeme und selbstzentrierende Werkstückspannung |
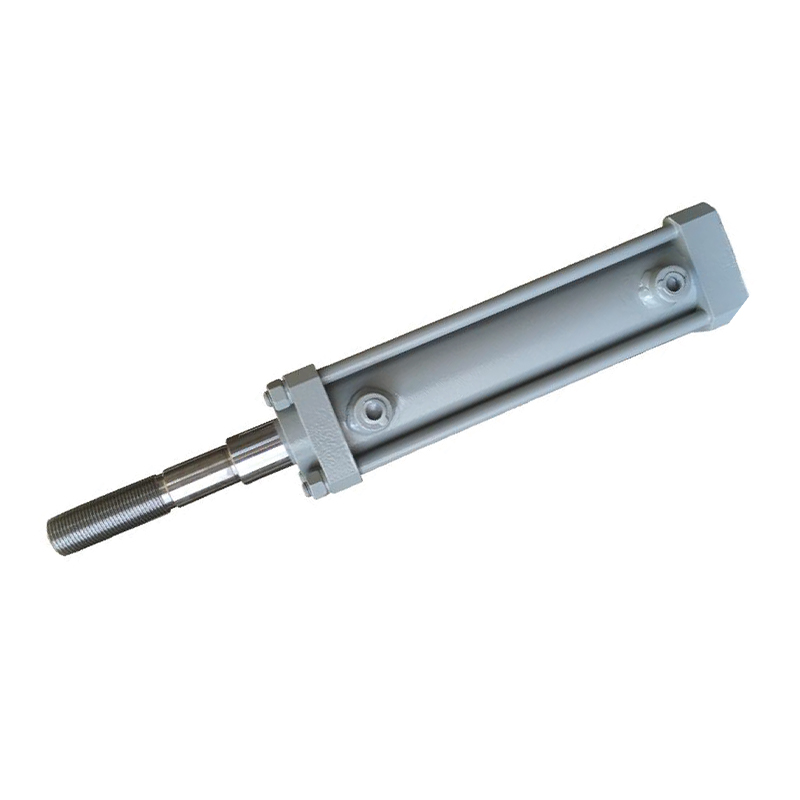 Hydraulikzylinder zum Spannen und Betätigen Ein vielseitiger Aktuator, der hydraulische Energie in lineare Bewegung umwandelt, hergestellt aus hochfesten Materialien und Präzisionsdichtungen für zuverlässiges Spannen und Positionieren in anspruchsvollen Werkzeugmaschinenanwendungen. Produkt anzeigen →
Eine hydraulische Klemme ist nur so gut wie die Zahlen dahinter. Vergleichen Sie beim Vergleich von Produkten die folgenden Parameter mit Ihren Schnittlasten, der Vorrichtungsanordnung und den Zielen für die Zykluszeit.
| Spezifikation | Typischer Bereich | Warum es wichtig ist |
|---|---|---|
| Spannkraft | 2-80 kN | Bestimmt, ob das Teil unter Schnittlast steif bleibt |
| Kolbenhub | 5-50 mm | Ein längerer Hub erleichtert das Laden von Teilen in tiefe Spannvorrichtungen |
| Betriebsdruck | 70, 140 oder 210 bar | Höherer Druck ermöglicht kleinere Zylinder bei gleicher Kraft |
| Fördermenge der Pumpe | 1–20 l/min | Steuert die Öffnungs-/Schließgeschwindigkeit der Klemme und die Gesamtzykluszeit |
| Wiederholbarkeit | ±0,01 bis ±0,05 mm | Beeinflusst die Konsistenz bei mehrteiligen oder palettierten Prozessen |
| Druck abbauen | Spezifiziert für doppeltwirkende Modelle | Gewährleistet ein zuverlässiges Lösen bei jedem Zyklus |
Jede Spanntechnik hat ihren Platz in der Werkstatt. Der folgende Vergleich zeigt, warum hydraulische Spanner in Bearbeitungsumgebungen mit hoher Kraft und hoher Genauigkeit dominieren.
| Kriterien | Hydraulic | Pneumatisch | Mechanisch |
|---|---|---|---|
| Kraftdichte | Hoch; Kompaktzylinder erzeugen 20-50 kN | Niedrig; Ab 5 kN werden Zylinder groß | Mittel; durch die Stärke des Bedieners begrenzt |
| Geschwindigkeit und Kontrolle | Sanfte, einstellbare Geschwindigkeit und Kraft | Schnell, aber die Kraft variiert je nach Luftdruck | Handbuch; Abhängig von der Technik des Bedieners |
| Wiederholbarkeit | Ausgezeichnet; identische Kraft in jedem Zyklus | Gut; von der Luftkompressibilität beeinflusst | Arm; Betreiberabhängig |
| System-Footprint | Pumpe, Behälter, Ventile, Schläuche | Kompressor, FRL, Ventile | Keine |
| Geräuschpegel | Mäßig | Hoch | Niedrig |
| Kostenprofil | Hocher initial, lower long-term per-part cost | Niedrig initial, higher energy cost | Niedrigest initial, highest labor cost |
Hydraulische Spanner sind nicht auf eine Vertikale beschränkt. Sie treten überall dort auf, wo die Schnittkräfte hoch sind, die Toleranzen eng sind oder die Zykluszeiten kurz sein müssen. Zu den häufigsten Sektoren gehören:
Das Aggregat ist das Herzstück des Spannsystems. Es stellt den Druck ein, liefert den Durchfluss und bestimmt, wie schnell sich Ihre Klammern bewegen. Befolgen Sie diese Auswahlschritte:
Bei Maschinen mit mehreren Spannzonen oder zusätzlichen Hydraulikfunktionen kann eine größere Hydraulikstation mit mehreren Kreisläufen die bessere Lösung sein. Durchsuchen Sie die Katalog der Hydraulikaggregate der AC-Serie um Druck-, Durchfluss- und Reservoirkonfigurationen zu vergleichen.
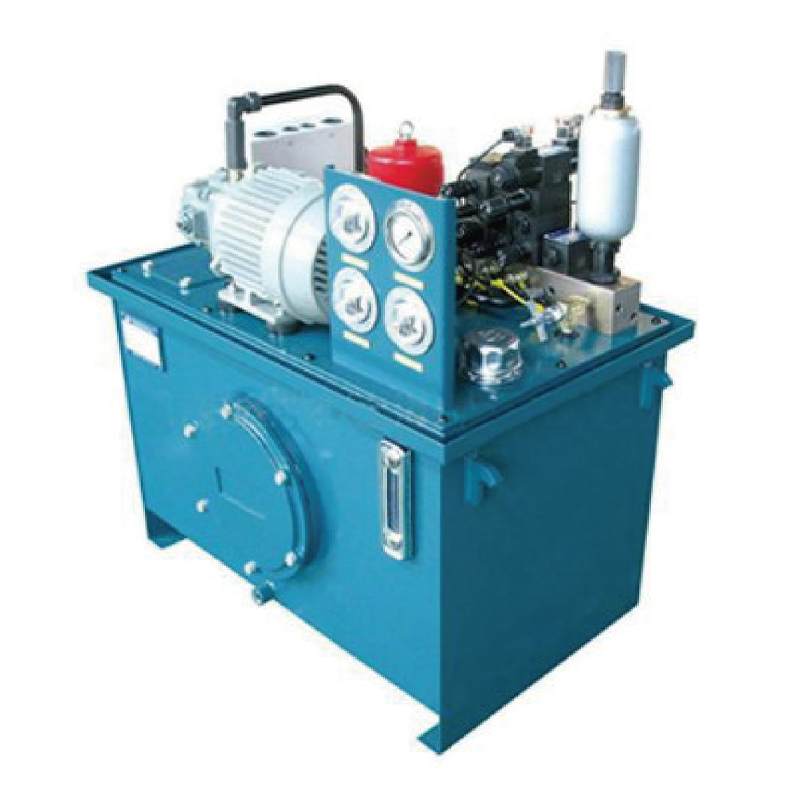 Hydraulikstation für Mehrkreissysteme Als Herzstück hydraulischer Systeme integriert diese Station Pumpe, Motor, Tank und Steuerventile und bietet anpassbaren Druck und Durchfluss für einen stabilen Betrieb aller Industrieanlagen. Produkt anzeigen →
Ein hydraulisches Spannsystem läuft jahrelang ohne große Aufmerksamkeit, aber nur, wenn es sauber installiert und regelmäßig überprüft wird. Verwenden Sie diese Praktiken als Grundlage:
Selbst gut konzipierte Spannsysteme entwickeln mit der Zeit Probleme. In der folgenden Tabelle sind die Ausfälle aufgeführt, mit denen Maschinenwerkstätten am häufigsten konfrontiert werden.
| Symptom | Wahrscheinliche Ursache | Korrekturmaßnahme |
|---|---|---|
| Spannkraft drops during machining | Interne Leckage hinter der Kolbendichtung; Überdruckventil verschlissen | Dichtungen ersetzen; Setzen Sie das Überdruckventil zurück oder ersetzen Sie es |
| Klemme öffnet sich langsam | Durchflussregelung zu niedrig eingestellt; Pumpenleistung reduziert | Durchfluss erhöhen; Pumpe auf Verschleiß prüfen |
| Öl tritt um die Zylinderstange herum aus | Beschädigte Stangendichtung; geritzte Staboberfläche | Ersetzen Sie die Stangendichtung; Polieren oder ersetzen Sie die Stange |
| System läuft heiß | Niedrig oil level; wrong viscosity; relief set too high | Öl nachfüllen; Verwenden Sie die empfohlene Sorte. Entlastungsdruck zurücksetzen |
| Klemme klappert oder vibriert | Im Kreislauf eingeschlossene Luft; Druck zu niedrig eingestellt | Entlüften Sie die Luft; Erhöhen Sie den Druck auf das angegebene Niveau |
Die Kosten sind in der Regel die erste Frage von Anlagenmanagern, und die ehrliche Antwort lautet, dass sie von der Anzahl der Klemmen, der Komplexität der Vorrichtung und der Kapazität der Stromversorgungseinheit abhängen. Als anschauliche Planungsfigur dient eine Zwei-Stationen-Vorrichtung mit vier Schwenkspannern und einer Hydraulisches Spannaggregat für Werkzeugmaschinen liegt üblicherweise im Bereich von 4.000 bis 9.000 USD, einschließlich Schläuchen und Verteiler. Eine manuelle Vorrichtung mit der gleichen Anzahl an Stationen könnte zwischen 1.500 und 3.000 US-Dollar kosten.
Die Amortisationsrechnung ändert das Bild. Wenn das manuelle Spannen pro Teil 2 Minuten dauert und das hydraulische Spannen diese Zeit auf 15 Sekunden reduziert, spart ein täglicher Produktionsdurchlauf mit 50 Teilen etwa 1,5 Stunden pro Tag. Bei einem Ladentarif von 50 US-Dollar pro Stunde entspricht das etwa 18.000 US-Dollar pro Jahr, was bedeutet, dass sich die zusätzliche Anfangsinvestition oft in weniger als sechs Monaten amortisiert. Bei diesen Zahlen handelt es sich um Planungsschätzungen, die auf typischen Tarifen mittelgroßer Maschinenwerkstätten basieren und an Ihre tatsächlichen Arbeitskosten und Ihr Produktionsvolumen angepasst werden sollten.
Die Energiekosten sind gering. Ein 2,2-kW-Aggregat, das insgesamt eine Minute pro Teil läuft, verbraucht etwa 0,037 kWh pro Teil. Bei den üblichen industriellen Stromtarifen betragen die Energiekosten pro Teil nur einen Bruchteil eines Cents, sodass die Betriebskosten im Vergleich zu den Arbeitseinsparungen nahezu vernachlässigbar sind.
Ein hydraulischer Spanner hält Werkstücke während der Bearbeitung sicher fest. Es wandelt hydraulischen Druck in mechanische Spannkraft um und bietet so eine hohe Wiederholgenauigkeit und Kraftniveaus, die mit manuellen oder pneumatischen Spannern schwer zu erreichen sind. Zu den typischen Anwendungen gehören CNC-Fräsmaschinen, Drehmaschinen, Schleifmaschinen, Transferstraßen und flexible Fertigungszellen.
Eine praktische Regel besteht darin, die Spannkraft auf das Zwei- bis Dreifache der maximal zu erwartenden Schnittkraft zu bemessen. Berechnen Sie die Schnittkraft anhand der Materialart, der Schnitttiefe, der Vorschubgeschwindigkeit und der Spindelleistung und fügen Sie dann eine Sicherheitsmarge hinzu. Planen Sie für einen typischen Aluminiumbearbeitungsvorgang mit einer Schnittkraft von 5 kN eine Spannkraft von 10–15 kN pro Spannposition ein.
Die meisten hydraulischen Spanner sind für einen Druck von 70 bis 210 bar ausgelegt. Bei der Werkstückaufspannung von Werkzeugmaschinen sind 100–140 bar der gebräuchlichste Bereich, da hierdurch die Zylindergröße, die Lebensdauer der Dichtungen und die Wärmeentwicklung ausgeglichen werden. Stellen Sie das Druckbegrenzungsventil immer unter den maximalen Nennwert der Komponente mit der niedrigsten Nennleistung im Kreislauf ein.
Wählen Sie doppeltwirkende Klemmen, wenn die Automatisierung bei jedem Zyklus ein sicheres Lösen der Klemmung erfordert. Wählen Sie einfach wirkende Spannelemente mit Federrückstellung, wenn Sie beispielsweise eine ausfallsichere Spannung bevorzugen, damit das Werkstück gespannt bleibt, wenn der Hydraulikdruck unerwartet abfällt.
Verschleißschutz-Hydrauliköl ISO VG 32 ist die Standardwahl für Innenbereiche von Maschinenwerkstätten. Verwenden Sie ISO VG 46 für wärmere Umgebungstemperaturen oder starken Dauerbetrieb. Unabhängig davon, für welche Sorte Sie sich entscheiden, halten Sie den vom Komponentenhersteller empfohlenen Ölreinheitsgrad ein, normalerweise ISO 4406 Klasse 20/18/15 oder besser.
Überprüfen Sie monatlich den Ölstand, die Lecks und die Druckeinstellungen. Wechseln Sie den Öl- und Rücklauffilter alle 2.000 bis 3.000 Betriebsstunden oder früher, wenn die Ölanalyse eine Verschmutzung anzeigt. Testen Sie die Klemmkraft jährlich mit einer Kraftmessdose, um inneren Verschleiß zu erkennen, bevor er zu Qualitätsproblemen führt.
Hydraulische Spannvorrichtungen sind nach wie vor die zuverlässigste Möglichkeit, beim Metallschneiden eine hohe, wiederholbare Spannkraft zu erzielen. Der Schlüssel zu einer erfolgreichen Installation ist nicht nur die Klemme selbst, sondern das gesamte System: die richtige Klemmenkonfiguration, der richtige Betriebsdruck, ein richtig dimensioniertes Netzteil und eine disziplinierte Wartungsroutine. Definieren Sie zunächst Ihre Schnittlasten und Zykluszeitziele und arbeiten Sie sich dann rückwärts zu Zylinderbohrung, Pumpendurchfluss und Behälterkapazität vor. Mit diesem Ansatz erhalten Sie ein Spannsystem, das über Jahre hinweg vorhersehbar läuft und die Qualität aller Teile schützt, die Ihre Maschinen durchlaufen. Wenn Sie eine neue Anlage planen oder eine bestehende Linie aufrüsten möchten, schauen Sie sich unsere an Hydraulikaggregat product range um die Druck- und Durchflusskonfiguration zu finden, die Ihren Spannanforderungen entspricht.
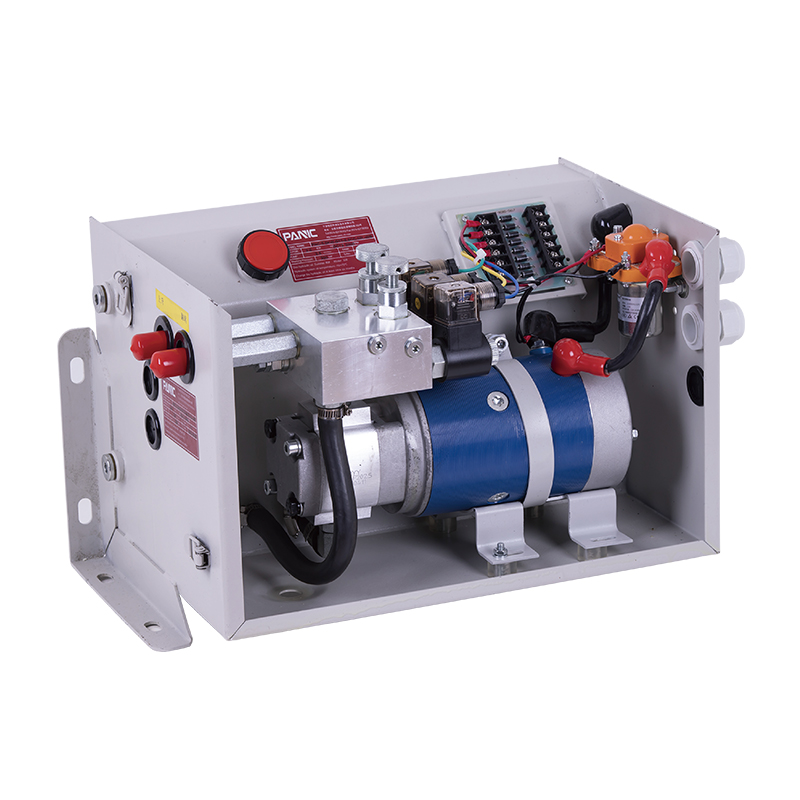
Dieses Hydraulikaggregat ist speziell für die hydraulische Heckplatte konzipiert. Das Hydraulikaggregat für die Heckplatte des Fahrzeugs ist eine A...
Details anzeigen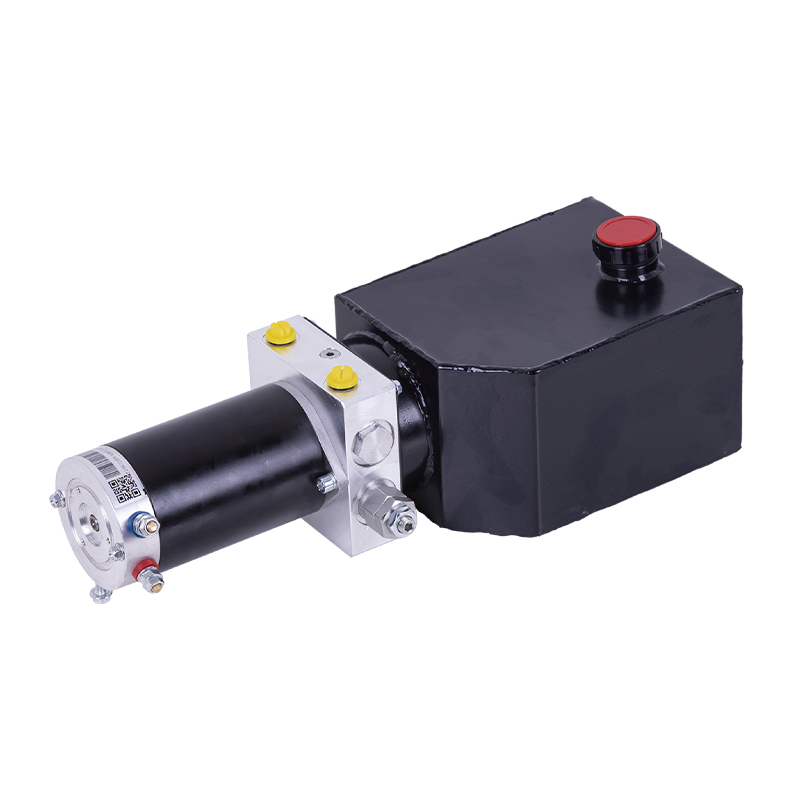
Dieses bidirektionale DC-Pumpenaggregat verfügt über ein integriertes Design aus mehreren Komponenten wie einer bidirektionalen Zahnradpumpe, einem...
Details anzeigen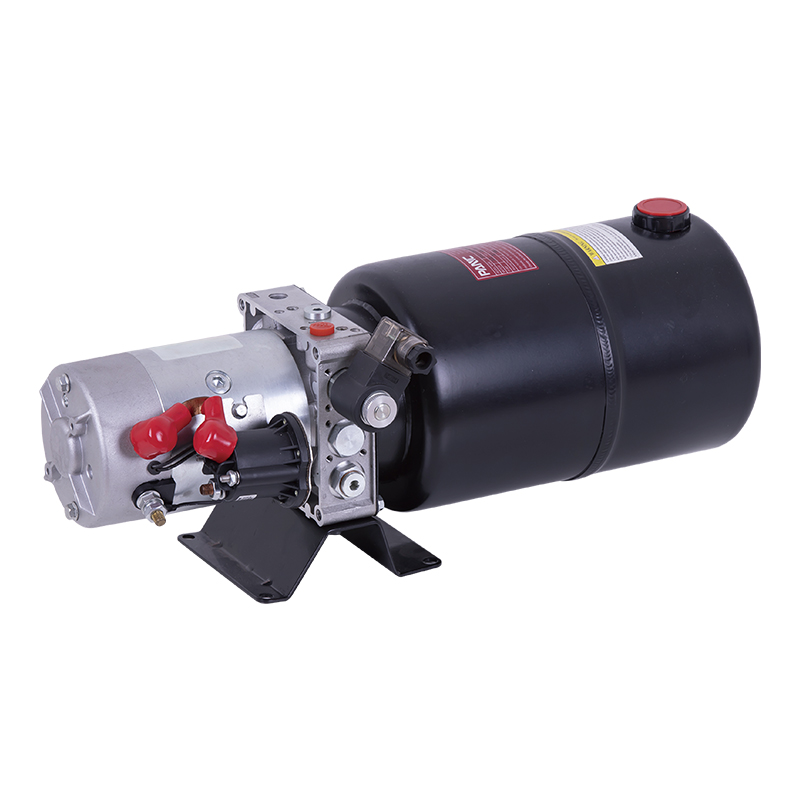
Dieses einfachwirkende Gleichstromaggregat ist für mobile hydraulische Hebebühnen konzipiert. Durch die enge Integration von Hochdruck-Zahnradpumpe...
Details anzeigen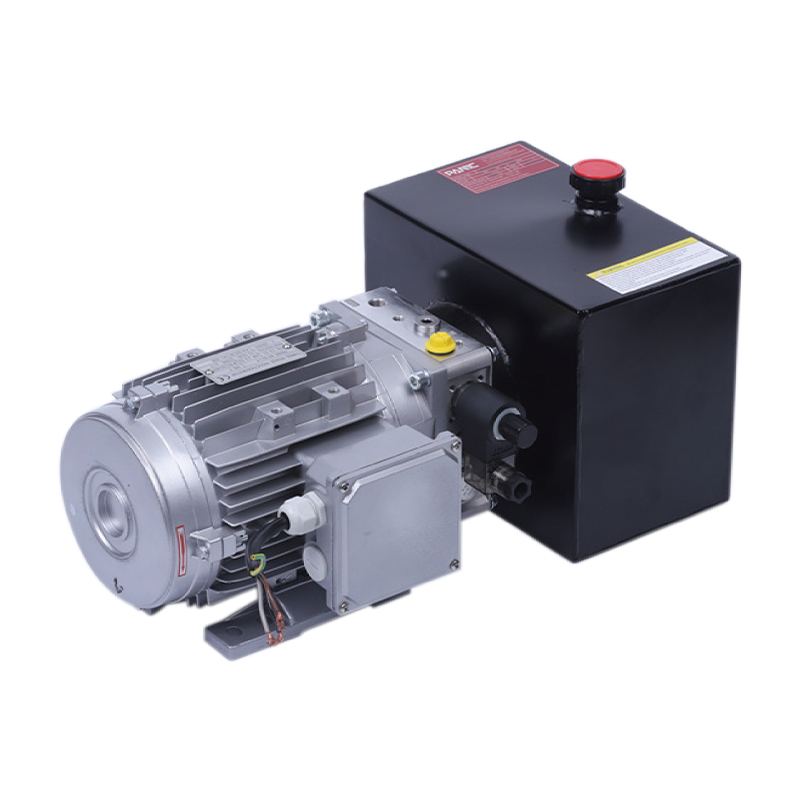
Dieses Hydraulikaggregat ist für Teleskopförderbänder konzipiert. Es integriert eine Hochdruck-Zahnradpumpe, einen Wechselstrommotor, einen Mittelv...
Details anzeigen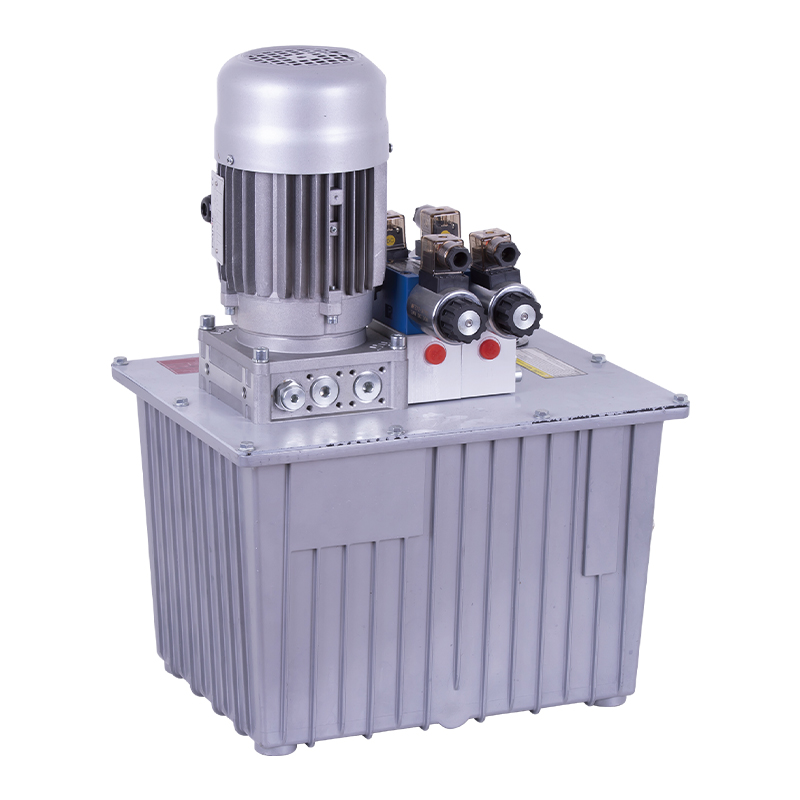
Dieses Hydraulikaggregat ist speziell für ein doppelt wirkendes Ölzylindersystem konzipiert, das aus einer Hochdruck-Zahnradpumpe, einem Wechselstr...
Details anzeigen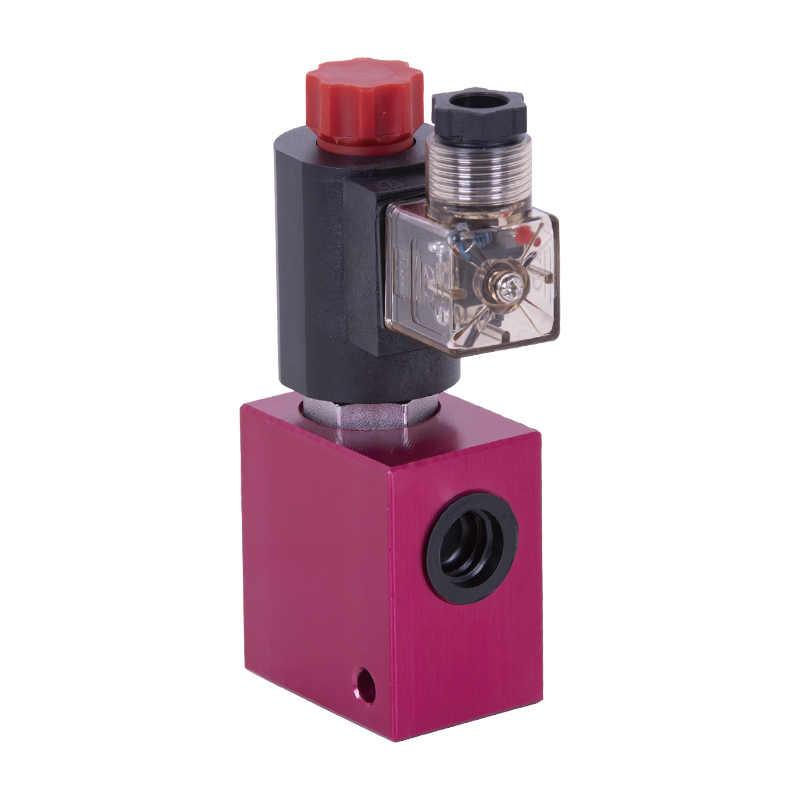
Die Hydraulikventilgruppe V3068 ist eine elektrische Rückschlagventilgruppe für Hydrauliksysteme. Es wird hauptsächlich verwendet, um den Rückfluss...
Details anzeigen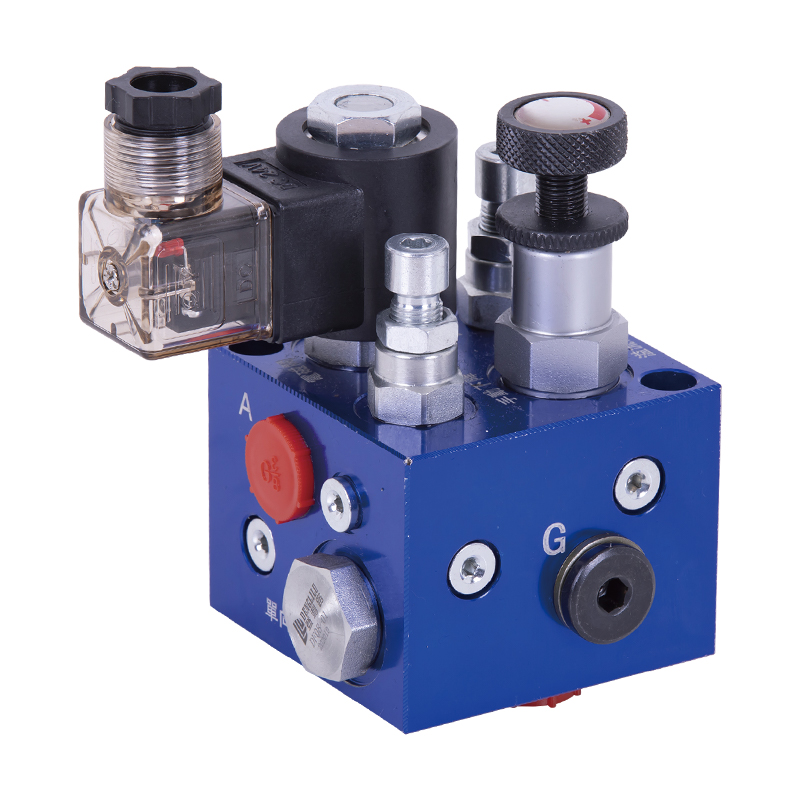
Die Ventilgruppe für hydraulische Hebebühnen der ET-Serie wurde speziell für verschiedene hydraulische Hebebühnen entwickelt. Es kann den Hubvorgan...
Details anzeigen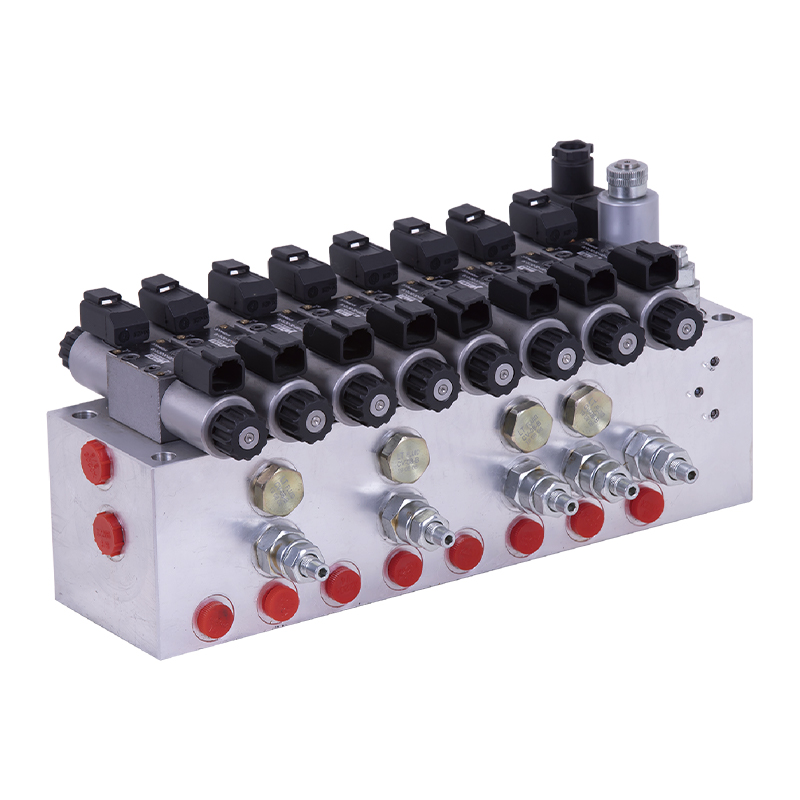
Der modulare Hydraulikventilblock verwendet ein modulares integriertes Design, um mehrere Hydraulikventile präzise zu kombinieren, wodurch die Syst...
Details anzeigen
Der Verteilerblock der Antriebseinheit für die Hebebühne ist die zentrale integrierte Komponente des Hydrauliksystems und spielt eine Schlüsselroll...
Details anzeigen
Das Regelventil ist ein Schlüsselgerät in industriellen Steuerungssystemen zur Einstellung von Parametern wie Flüssigkeitsdurchfluss, Druck und Tem...
Details anzeigen
Nr. 12 Tongji Road, Stadt Simen, Stadt Yuyao

+86-0574-62130352
+86-18905846028

+86-0574-62130353

Urheberrecht© Ningbo Panic Hydraulic Technology Co., Ltd. Alle Rechte vorbehalten.